陶瓷研磨剂生产技术及陶瓷原料研磨系统原理图结构解析
一、陶瓷研磨剂生产技术概述
陶瓷研磨剂是陶瓷原料深加工过程中的重要辅材,广泛应用于建筑陶瓷、日用陶瓷、卫生陶瓷及特种陶瓷等领域,主要用于坯料、釉料的细化研磨,直接影响浆料的粒度分布、流动性和后续成型质量。陶瓷研磨剂通常由磨料介质(如氧化铝球、氧化锆球)、分散剂、助磨剂及适量工艺助剂复配而成,其生产技术要点包括以下几个方面。
1.1 原料选择与配方设计
陶瓷研磨剂的核心组分是磨料介质,要求具备高硬度、高耐磨性、低磨耗和对浆料无污染等特点。/span>
(注:以下按内容完整性整理正文,如截断可继续补充)
常用的磨料介质包括氧化铝瓷球(Al2O3含量92%~99%)、氧化锆珠(ZrO2含量94%以上)及复合陶瓷球。配方设计时,需根据被研磨物料的硬度、目标细度及设备类型,确定磨料介质的粒径级配、填充率以及助磨剂的添加比例。分散剂多选用聚丙烯酸盐、六偏磷酸钠等,用以降低浆料黏度、防止颗粒团聚;助磨剂则可选用三乙醇胺、乙二醇等,通过降低颗粒表面能提高研磨效率。
1.2 制备工艺
陶瓷研磨剂的制备通常包括磨料介质成型、烧结和表面处理等工序。以氧化铝瓷球为例,采用高纯氧化铝微粉为原料,经喷雾造粒或滚动成球、等静压成型后,在1550~1650℃下烧结,获得致密度高、磨耗低的陶瓷球。氧化锆珠则多采用滴定法或滚动法成型,经1400℃左右烧结制得。成品需经过筛分、抛光及表面清洗,以确保粒径均匀、无杂质。
分散剂和助磨剂一般为液体或粉体商品,按配方比例复配后使用,或在研磨现场根据浆料状态在线添加。质量控制指标包括磨耗率、密度、粒径分布、圆度,以及助剂对浆料pH值和流变性的影响。
二、陶瓷原料研磨系统原理图结构
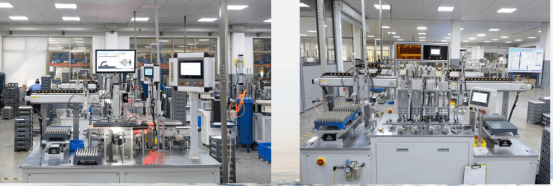
陶瓷原料研磨系统是陶瓷生产线的关键环节,其原理图通常按物料流向和功能模块进行结构划分,主要包括以下部分组成。
2.1 给料与输送单元
原料(如长石、石英、黏土、氧化铝粉等)经配料仓、电子皮带秤计量后,由斗式提升机或螺旋输送机送入球磨机进料口。给料单元需保证配比准确、下料连续稳定,并设有除铁装置以避免铁杂质混入。
2.2 研磨主机单元
研磨主机多为间歇式球磨机或连续式球磨机,筒体内装填陶瓷研磨剂(磨球)和物料。筒体旋转时,磨球在离心力和摩擦力作用下被提升至一定高度后抛落,通过冲击、剪切和摩擦作用使物料粉碎细化。原理图中需体现筒体、衬板(耐磨陶瓷衬板)、传动装置(电机、减速机、联轴器)、轴承及进出料口的结构关系。
2.3 分级与筛分单元
研磨后的浆料或粉料进入振动筛、旋振筛或水力分级设备,将未达细度要求的粗颗粒分离出来,返回球磨机再磨。闭路研磨系统中还配有分级机(如螺旋分级机、气流分级机),实现合格细粉的及时排出,避免过磨。
2.4 浆料调质与储存单元
对于湿法研磨,研磨后的浆料进入搅拌池或浆料罐,配置搅拌器保持悬浮稳定,同时可加入分散剂、助磨剂进行调质,调节浆料浓度和黏度。浆料经除铁、过筛后存入成品浆池,供喷雾干燥或注浆成型使用。
2.5 辅助与控制系统
研磨系统还包括除尘装置、冷却水系统、电气控制柜及在线检测仪表(如粒度分析仪、密度计、流量计)。控制系统依据工艺参数(球料比、浆料浓度、研磨时间、转速)实现自动化调节,保障研磨效率和产品粒度稳定性。
2.6 典型流程框图
原料配料 → 给料输送 → 球磨机研磨(装填陶瓷研磨剂) → 筛分/分级 → 合格浆料 → 调质储存 → 后续工序;粗料返回球磨机形成闭路循环。该结构体现了研磨系统中物料、介质与设备的协同关系。
综上,陶瓷研磨剂的生产技术与陶瓷原料研磨系统相互配套,合理的研磨剂配方及科学的系统结构设计,是提高陶瓷原料细度、降低能耗和保证产品质量的关键。
如若转载,请注明出处:http://www.fujianzt.com/product/25.html
更新时间:2026-11-01 03:13:43